

- مفاهیم پایه و فرمولهای محاسباتی در خمکاری ورق
- محاسبه طول برش و ضریب K
- تفاوت خمکاری ورق نازک و ورق ضخیم
- تکنیکها و روشهای حرفهای خمکاری
- تکنیکهای کاربردی کلی
- متدهای تخصصی در دستگاههای پرس برک
- تجهیزات و ماشینآلات خمکاری
- متریالهای مناسب برای خمکاری
- کنترل کیفیت و مدیریت عیوب در خمکاری
- مزایای نهایی خمکاری در تولید صنعتی
شکلدهی دقیق قطعات فلزی در بدنه خودروها یا تابلوهای برق صنعتی، حاصل فرآیندهای مهندسی دقیقی است که هیچ جای خطایی در آنها نیست. خمکاری ورق یکی از حیاتیترین متدهای شکلدهی در صنعت فلزات است که با اعمال نیروی کنترلشده بر روی ورق فلزی، آن را به زاویه مورد نظر تغییر میدهد. درک صحیح از این فرآیند، نهتنها ضایعات متریال را به حداقل میرساند، بلکه استحکام ساختاری قطعه نهایی را نیز تضمین میکند. در این مقاله از آهن تاپ، شما را با جزئیات فنی، فرمولهای محاسباتی، انواع دستگاهها و متدهای حرفهای خمکاری آشنا میکنیم تا دیدی جامع برای اتخاذ بهترین تصمیمات در پروژههای تولیدی خود داشته باشید.

مفاهیم پایه و فرمولهای محاسباتی در خمکاری ورق
در هر پروژه خمکاری، دقت در محاسبات اولیه، تعیینکننده کیفیت نهایی محصول است. هرگونه خطای جزئی در محاسبه طول ورق پیش از خم شدن، منجر به تولید قطعاتی میشود که ابعاد آنها با نقشههای فنی مطابقت ندارد؛ مسئلهای که در تولیدات انبوه میتواند ضررهای مالی قابلتوجهی به همراه داشته باشد.
محاسبه طول برش و ضریب K
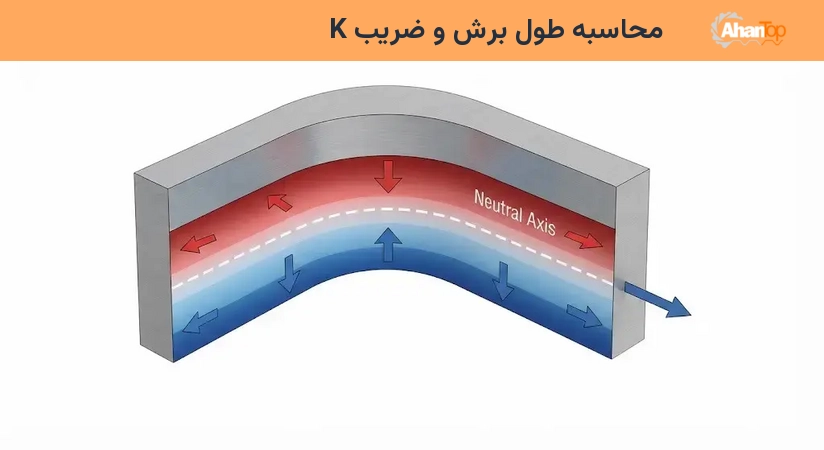
هنگام خم شدن ورق، لایه بیرونی تحت کشش قرار گرفته و لایه داخلی فشرده میشود. در میان این دو لایه، نقطهای وجود دارد که هیچکدام از این دو نیروی کششی یا فشاری را تجربه نمیکند؛ این نقطه، «موقعیت خنثی» یا Neutral Axis نامیده میشود. برای محاسبه دقیق طول ورق مورد نیاز، از فرمولهایی استفاده میشود که متغیرهای زیر در آنها نقش کلیدی دارند:
- زاویه خم (تتا): مقدار درجهای که ورق باید خم شود.
- شعاع داخلی خم (R): کمترین فاصله شعاعی در قسمت داخلی خم.
- ضخامت ورق (t): ضخامت متریال مورد استفاده.
- ضریب موقعیت خنثی (K): عددی بین ۰.۳ تا ۰.۵ که بسته به متریال و روش خمکاری متغیر است.
به طور کلی، هرچه ضریب K با دقت بیشتری تعیین شود، خطای ابعادی در قطعه نهایی کاهش مییابد. مهندسان معمولاً بر اساس تجربیات عملی و تستهای اولیه روی نمونهها، مقدار دقیق K را برای هر متریال مشخص میکنند.
تفاوت خمکاری ورق نازک و ورق ضخیم
یکی از ارکان مهندسی در شکلدهی فلزات، تشخیص تفاوتهای عملیاتی بین ورقهای نازک و ضخیم است. این دو دسته از متریالها رفتار فیزیکی متفاوتی دارند و نیازمند رویکردهای مجزا در انتخاب ابزار و اعمال نیرو هستند.
| ویژگی | ورق نازک (۰.۵ تا ۳ میلیمتر) | ورق ضخیم (۶ میلیمتر به بالا) |
|---|---|---|
| کاربرد اصلی | تابلو برق، لوازم خانگی، بدنه خودرو | شاسی ماشینآلات، مخازن صنعتی |
| نیروی مورد نیاز | کم | بسیار زیاد |
| حساسیت ابعادی | بسیار بالا | متوسط |
| ریسک اصلی | موجدار شدن و خط و خش | ایجاد ترک در سطح بیرونی |
ورقهای نازک (۰.۵ تا ۳ میلیمتر) به دلیل حساسیت بالا نسبت به خط و خش و موجدار شدن، نیازمند دقت بسیار زیاد در انتخاب سنبه و ماتریس هستند. این متریالها عمدتاً در تولید قطعات ظریف خودرو، بدنه لوازم خانگی و تابلوهای برق کاربرد دارند؛ در این موارد، اگرچه نیروی مورد نیاز کمتر است، اما تلرانسهای ابعادی بسیار سختگیرانهتر هستند.
در مقابل، ورقهای ضخیم (۶ میلیمتر به بالا) برای ساخت سازههای سنگین، مخازن صنعتی و شاسی ماشینآلات به کار میروند. در این سطح، نیروی خمکاری به شدت افزایش مییابد و دستگاهها باید ظرفیت فشاری بالایی داشته باشند. نکته فنی حائز اهمیت این است که در روشهای خمکاری هوایی، نیرو تقریباً با مجذور ضخامت ورق متناسب است؛ به این معنا که دو برابر شدن ضخامت، نیروی مورد نیاز را چهار برابر میکند. همچنین برای جلوگیری از ایجاد ترک در سطح بیرونی ورقهای ضخیم، استفاده از شعاع خم بزرگتر الزامی است.
تکنیکها و روشهای حرفهای خمکاری
بسته به ماهیت پروژه، دقت مورد نیاز و حجم تولید، متدهای مختلفی برای شکلدهی به کار میرود. هر روش مزایا و محدودیتهای خاص خود را دارد و انتخاب نادرست متد میتواند منجر به افت کیفیت قطعه شود.
تکنیکهای کاربردی کلی
- خمکاری لبهای (Edge Bending): رایجترین متد برای قطعات سبک و تابلوهای برق است که معمولاً با ابزارهای wipe die اجرا میشود.
- خمش هوا (Air Bending): در این روش، ورق تنها بر روی دو لبه قالب تکیه دارد و با پایین آمدن سنبه خم میشود. این متد به دلیل سرعت بالا و امکان ایجاد زوایای مختلف با یک قالب، انعطافپذیری زیادی دارد، هرچند دقت آن نسبت به متدهای دیگر کمتر است.
- خمکاری U (U Bending): برای تولید پروفیلهای U شکل به کار میرود و فشار به صورت یکنواخت از مرکز اعمال میشود.
- خمکاری رول (Roll Bending): برای تولید استوانهها، لولهها یا مخازن با شعاعهای بزرگ، از غلتکهای رولینگ استفاده میشود تا ورق به صورت تدریجی شکل بگیرد.
- خمکاری چرخشی (Rotary Bending): روشی اتوماتیک و بسیار دقیق برای قطعات ظریف است که مانع از ایجاد هرگونه خراش روی سطح ورق میشود.
- خمکاری مرحلهای (Step Bending): در این متد، خمکاری در چندین مرحله کوچک صورت میگیرد تا منحنیهای نرمتر و دقیقتری حاصل شود.
- خمش پایین (Bottom Bending): در این روش ورق کاملاً روی قالب مینشیند. این متد بازگشت فنری را به حداقل رسانده و قطعاتی با استحکام بسیار بالا تولید میکند.
متدهای تخصصی در دستگاههای پرس برک
دستگاههای پرس برک (Press Brake) بسته به نحوه اعمال فشار، سه متد عملیاتی اصلی دارند که تفاوتهای آنها در جدول زیر آمده است:
| معیار مقایسه | خمش هوایی (Air Bending) | خمکاری تهنشینی (Bottoming) | سکهزنی (Coining) |
|---|---|---|---|
| نیروی مورد نیاز | کمترین میزان | زیاد | بسیار زیاد |
| دقت زاویه | متوسط | بالا | بسیار بالا |
| استهلاک ابزار | کم | متوسط | زیاد |
| تولید قطعه | انعطافپذیر | مستحکم | بسیار دقیق و فشرده |
روش خمش هوایی اقتصادیترین گزینه است و کمترین فشار را به دستگاه وارد میکند. روش تهنشینی (Bottoming) کنترل بیشتری روی زاویه نهایی دارد اما فشار عملیاتی را افزایش میدهد. در نهایت، روش سکهزنی (Coining) با اعمال فشار بسیار زیاد، فلز را کاملاً فشرده و شکل میدهد؛ این روش بیشترین دقت را ارائه میدهد، اما به دلیل استهلاک بالای ابزار، نیازمند دستگاههایی با نیروی فشار بسیار زیاد است.
تجهیزات و ماشینآلات خمکاری
انتخاب ماشینآلات باید بر اساس ضخامت متریال، طول قطعات و سطح دقت مورد نیاز صورت گیرد. هر دستگاه برای مقیاس خاصی از تولید طراحی شده است:
- دستگاه دستی: ایدهآل برای ورقهای نازک و قطعات کوتاه در کارگاههای کوچک یا مراحل نمونهسازی.
- دستگاه برقی: مجهز به موتور و جعبهدنده، مناسب برای تولیدات نیمهصنعتی تا ضخامت ۶ میلیمتر.
- دستگاه ستونی: برای ایجاد خمهای طولی و یکنواخت در کارگاههای متوسط.
- دستگاه هیدرولیک: قدرتمندترین ابزار برای ورقهای ضخیم و پروژههای سنگین صنعتی که کمترین میزان انحراف را دارد.
- خمکاری لیزری: روشی نوین که با ایجاد تنش حرارتی توسط لیزر، ورق را خم میکند. این متد بسیار سریع و دقیق است و در صنایع میکروالکترونیک و پروژههای مدرن کاربرد گستردهای دارد.

متریالهای مناسب برای خمکاری
اگرچه اکثر ورقهای فولادی قابلیت خم شدن دارند، اما تفاوت در خواص مکانیکی هر متریال، انتخاب اشتباه را به ترکخوردگی یا تغییر شکل ناخواسته منجر میکند.
| نوع متریال | ویژگی ظاهری | کاربرد برتر | مقاومت در برابر خوردگی |
|---|---|---|---|
| ورق سیاه (نورد گرم) | زبر و تیره | سازههای فلزی و شاسیها | پایین |
| ورق روغنی (نورد سرد) | صاف و براق | خودرو و لوازم خانگی | متوسط |
| ورق گالوانیزه | پوشش روی (نقرهای) | سیستمهای تهویه و محیط مرطوب | بسیار بالا |
ورق سیاه یا نورد گرم به دلیل نرمی و چقرمگی و همچنین قیمت مناسب، اقتصادیترین گزینه برای ساخت شاسیهای صنعتی و سازههای فلزی است. ورق روغنی یا نورد سرد، به دلیل سطح بسیار صاف و دقت ابعادی بالا، انتخاب اول برای صنایع خودرو و لوازم خانگی است، جایی که زیبایی ظاهری و دقت خمها اولویت دارد.
در نهایت، ورق گالوانیزه به دلیل لایهی روی، مقاومت استثنایی در برابر خوردگی و زنگزدگی دارد و بهترین گزینه برای سیستمهای تهویه و محیطهای مرطوب است؛ هرچند در هنگام خمکاری باید دقت شود تا لایه گالوانیزه در نقاط خم دچار ترک نشود.
کنترل کیفیت و مدیریت عیوب در خمکاری
حتی با بهرهگیری از پیشرفتهترین دستگاهها، احتمال بروز خطا در فرآیند خمکاری وجود دارد. توانایی شناسایی این عیوب و اجرای راهکارهای اصلاحی، تفاوت یک تکنسین مبتدی با یک متخصص را مشخص میکند.
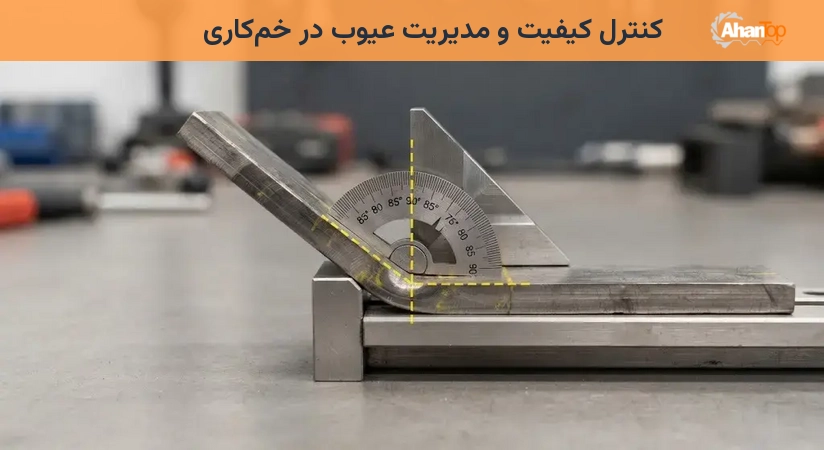
یکی از رایجترین چالشها، پدیده بازگشت فنری یا Springback است. این اتفاق زمانی رخ میدهد که فلز پس از حذف نیروی خمکننده، تمایل دارد تا حدودی به حالت اولیه خود بازگردد. راهکار حرفهای برای رفع این مشکل، تکنیک Overbending است؛ به این صورت که ورق را کمی بیشتر از زاویه هدف خم میکنند تا پس از بازگشت فنری، دقیقاً در زاویه مورد نظر قرار گیرد.
ترکخوردگی زمانی رخ میدهد که کرنش در سطح بیرونی ورق از حد تحمل ماده فراتر رود؛ برای جلوگیری از این اتفاق، باید شعاع داخلی خم را افزایش داد تا فشار روی لایههای بیرونی توزیع شود. موجدار شدن معمولاً در صفحات بزرگ و در نواحی فاقد تکیهگاه کافی رخ میدهد و راهکار آن اصلاح تکیهگاهها و بازنگری در طراحی است. همچنین برای جلوگیری از خط و خش در ورقهای نازک و پرداختشده، استفاده از ابزارهای محافظ و پوششهای مخصوص روی سنبه و ماتریس ضروری است.
مزایای نهایی خمکاری در تولید صنعتی
جایگزینی فرآیند خمکاری به جای ترکیب برش و جوشکاری، مزایای استراتژیک متعددی دارد. مهمترین مزیت آن، حذف نیاز به جوشکاری در بسیاری از نقاط است؛ چرا که هر نقطه جوش یک نقطه ضعف احتمالی در سازه است، در حالی که یک خم یکپارچه، مقاومت ساختاری قطعه را به طور قابلتوجهی افزایش میدهد.
علاوه بر این، خمکاری سرعت تولید را به شدت افزایش داده و خطاهای انسانی در مرحله مونتاژ نهایی را کاهش میدهد. قطعات تولید شده از این طریق، همگنی بیشتری داشته و در نتیجه، کیفیت محصول نهایی در تولیدات انبوه، کاملاً یکسان و استاندارد باقی میماند.
