

- برشکاری ورق فولادی چیست و چرا اهمیت دارد؟
- بررسی روشهای مکانیکی و برش سرد (گیوتین، واترجت، قیچی و اره نواری)
- برشکاری با گیوتین
- برش واترجت (Waterjet)
- قیچی، پانچ و اره نواری
- بررسی روشهای حرارتی و برش گرم (برش لیزر CNC، پلاسما و هوابرش/اکسیاستیلن)
- برش لیزر CNC
- برش پلاسما
- برش هوابرش/اکسیاستیلن
- مقایسه جامع روشها از نظر دقت تلرانس، کیفیت لبه، سرعت و هزینه نهایی
- راهنمای انتخاب اقتصادیترین و دقیقترین شیوه برشکاری بر اساس نوع و ضخامت ورق
آیا تا به حال فکر کردهاید که قطعات پیچیده بدنه خودروها یا سازههای عظیم صنعتی با چنین دقتی از ورقهای فولادی سخت و ضخیم تولید میشوند؟ برشکاری ورق فولادی فرآیندی حیاتی در زنجیره تولیدات صنعتی است که طی آن، ورقهای خام فولادی با استفاده از ابزارهای مکانیکی یا حرارتی، به قطعاتی با ابعاد و اشکال دقیق تبدیل میشوند. در این مقاله، شما را با تمامی متدهای رایج برشکاری آشنا میکنیم تا بتوانید بر اساس ضخامت ورق، بودجه موجود و کیفیت مورد نیاز، هوشمندانهترین انتخاب را داشته باشید.
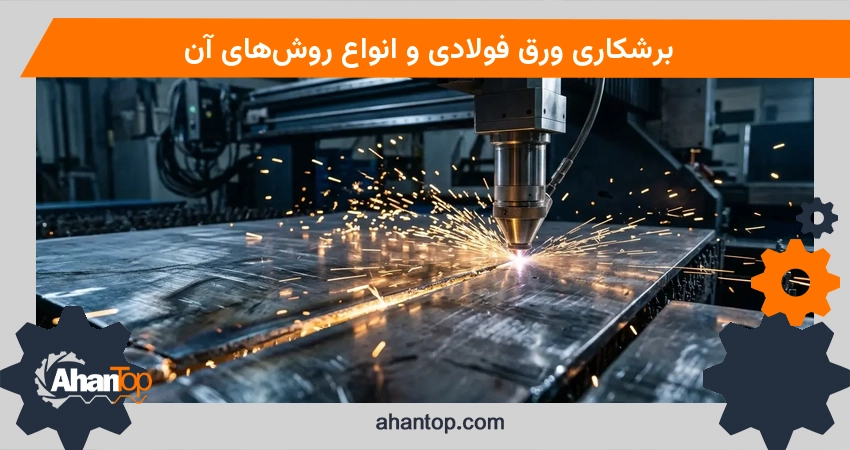
برشکاری ورق فولادی چیست و چرا اهمیت دارد؟
در سادهترین تعریف، برشکاری ورق فولادی به معنای جداسازی بخشهای مورد نیاز از یک صفحه فولادی بزرگ برای دستیابی به قطعات نهایی است. این فرآیند تنها یک عمل مکانیکی ساده نیست، بلکه یک مرحله مهندسی دقیق است؛ چرا که انتخاب روش اشتباه در این مرحله میتواند منجر به اتلاف شدید مواد اولیه یا همان «پرت» شود که در پروژههای بزرگ، هزینههای مالی هنگفتی را تحمیل میکند.

علاوه بر بحث هزینه، روش برش بر یکپارچگی ساختاری قطعه اثر میگذارد. برای مثال، در برخی روشهای حرارتی، لبههای ورق دچار تغییرات متالورژیکی میشوند که اگر مدیریت نشود، ممکن است در مراحل بعدی مانند جوشکاری یا رنگآمیزی، باعث ایجاد ترک یا پوستهپوسته شدن لبهها گردد. بنابراین، درک تفاوت میان روشهای مختلف برشکاری برای هر تولیدکنندهای که به دنبال کیفیت بالا و کاهش هزینههاست، ضروری است.
بررسی روشهای مکانیکی و برش سرد (گیوتین، واترجت، قیچی و اره نواری)
روشهای مکانیکی یا برش سرد، روشهایی هستند که در آنها برای جداسازی فلز از حرارت استفاده نمیشود. در این دستهبندی، باید به دو مفهوم کلی توجه کنیم: برشهای برادهبرداری و برشهای بدون برادهبرداری. در روشهای برادهبرداری، ابزار برش با تراشیدن سطح فلز و ایجاد ذرات ریز (براده)، مسیر برش را باز میکند. در مقابل، روشهای بدون برادهبرداری مانند گیوتین، از فشار مستقیم و نیروی قیچیگونه برای پاره کردن یا جدا کردن فلز بهره میبرند.
برشکاری با گیوتین
برش با گیوتین یکی از متداولترین روشهای برش سرد در خطوط تولید است. این دستگاهها بر اساس نیروی فشار عمل میکنند و به سه نوع مکانیکی، پنوماتیکی و هیدرولیکی تقسیم میشوند. گیوتینها معمولاً برای برشهای مستقیم و خطی کاربرد دارند و قادرند ورقهایی تا ضخامت 30 میلیمتر را برش دهند. با این حال، به دلیل فشار شدید وارد شده به لبهها، ممکن است لبههای برشخورده کمی دندانهدار شوند و برای رسیدن به سطح صاف، نیاز به عملیات پرداخت یا سنبادهزنی داشته باشند.
برش واترجت (Waterjet)
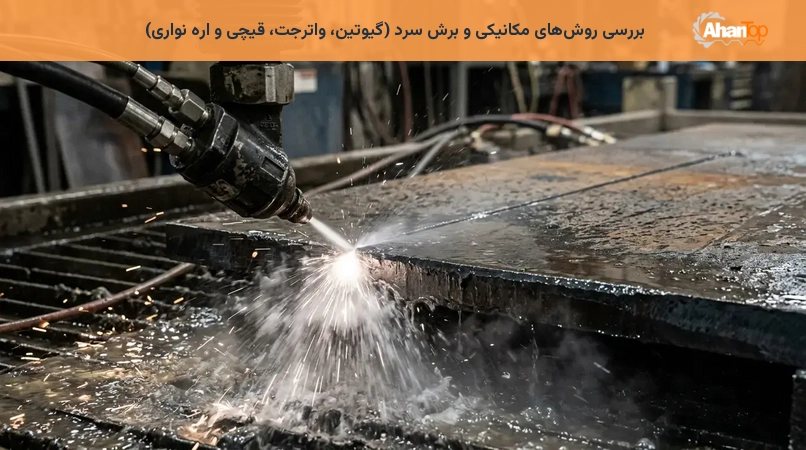
واترجت روشی پیشرفته است که در آن از فشار بسیار بالای آب (حدود 6,000 psi) همراه با مواد ساینده (abrasives) برای بریدن فلز استفاده میشود. بزرگترین مزیت این روش، نبود منطقه متأثر از حرارت یا HAZ است. از آنج که هیچ گرمایشی در کار نیست، خواص فیزیکی و شیمیایی فولاد تغییری نمیکند. این ویژگی، واترجت را برای قطعاتی که به شدت به تغییرات دمایی حساس هستند یا باید بعد از برش، بدون هیچ تغییری در ساختار متالورژیکی مورد استفاده قرار گیرند، ایدهآل میکند.
قیچی، پانچ و اره نواری
برای ورقهای بسیار نازک، استفاده از قیچیهای دستی یا برقی متداول است که سریع و ارزان هستند اما دقت کمی دارند. در مقابل، روش پانچ برای تولید قطعات تکرارپذیر در مقیاس بالا استفاده میشود که در آن یک قالب با فشار بسیار زیاد (گاه تا 1000 تن) لبههای فلز را جدا میکند. همچنین ارههای نواری برای برشهای خطی و قطعهقطعه کردن پروفیلها یا ورقهای ضخیم به صورت عمودی کاربرد دارند و دقت مناسبی در برشهای مستقیم ارائه میدهند.
بررسی روشهای حرارتی و برش گرم (برش لیزر CNC، پلاسما و هوابرش/اکسیاستیلن)
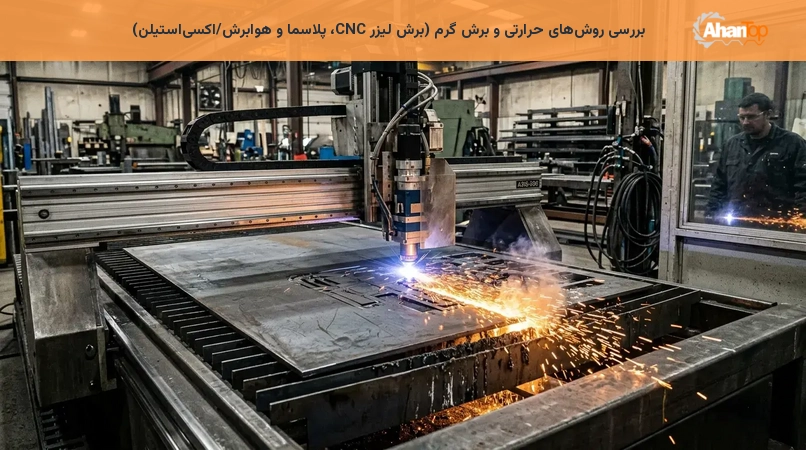
در روشهای حرارتی، هدف ذوب کردن یا سوزاندن لبههای فلز برای ایجاد جدایش است. این روشها معمولاً سرعت بالاتری نسبت به روشهای مکانیکی دارند و برای ایجاد اشکال پیچیده و منحنیها بسیار مناسبتر هستند.
برش لیزر CNC
برش لیزر از یک پرتو متمرکز با انرژی بسیار بالا برای ذوب سریع فلز استفاده میکند. دقت این روش در سطح میکرون است و لبههای بسیار تمیزی تولید میکند که نیاز به پرداخت ندارند. لیزر برای ورقهای با ضخامت کم تا متوسط (معمولاً تا 30 میلیمتر) فوقالعاده است. سرعت بالای اجرای طرحهای پیچیده توسط سیستمهای CNC، این روش را به گرانترین اما دقیقترین گزینه تبدیل کرده است.
برش پلاسما
در برش پلاسما، از یک جت گاز یونیزه شده با دمای بسیار بالا (حدود 20,000 درجه سانتیگراد) استفاده میشود تا فلز را ذوب کرده و با فشار گاز، مواد ذوبشده را از مسیر برش خارج کند. پلاسما تعادل بسیار خوبی بین سرعت، هزینه و دقت ایجاد میکند و برای ورقهایی تا ضخامت 30 میلیمتر کاربرد دارد. اگرچه دقت آن کمتر از لیزر است، اما سرعت آن در ضخامتهای متوسط بیشتر است.
برش هوابرش/اکسیاستیلن
این روش بر پایه واکنش شیمیایی-حرارتی است. در اینجا از اکسیژن با خلوص بالا (99.5 درصد) برای اکسید کردن سریع فلز در دمای بالا استفاده میشود. نوع گاز سوخت مورد استفاده بسته به ضخامت ورق متفاوت است؛ برای ورقهای نازکتر معمولاً از پروپان و برای ورقهای بسیار ضخیم از استیلن استفاده میشود. اکسیاستیلن قدرتمندترین روش برای ورقهای بسیار ضخیم است و میتواند متریالهایی تا ضخامت 2000 میلیمتر را برش دهد، هرچند دقت آن در میان روشهای حرارتی در پایینترین سطح است.
مقایسه جامع روشها از نظر دقت تلرانس، کیفیت لبه، سرعت و هزینه نهایی
برای درک بهتر تفاوتها، میتوان ویژگیهای هر روش را در جدول زیر به طور مقایسهای تحلیل کرد:
| ویژگی | مکانیکی | اکسی-استیلن | پلاسما | لیزر | واترجت |
|---|---|---|---|---|---|
| دقت (تلرانس) | متوسط | پایین | خوب | بسیار بالا | بسیار بالا |
| سرعت | بالا | متوسط | بالا | بالا | متوسط |
| مناسب ضخامت بالا | خیر | بله | بله | محدود | بله |
| هزینه نسبی | پایین | پایین | متوسط | بالا | بالا |
نکته مهم در مورد کیفیت لبهها این است که روشهایی مانند لیزر و واترجت لبههایی صاف و صیقلی تولید میکنند. در مقابل، روشهای پلاسما و اکسیاستیلن لبههایی زبرتر ایجاد میکنند. اگر قطعه شما قرار است بلافاصله رنگ شود یا نیاز به جوشکاری دقیق داشته باشد، لبههای زبر باید ابتدا توسط دستگاههای تراش یا سنباده صاف شوند تا از ایجاد حباب در رنگ یا ضعف در اتصال جوش جلوگیری شود.
راهنمای انتخاب اقتصادیترین و دقیقترین شیوه برشکاری بر اساس نوع و ضخامت ورق
برای انتخاب بهینه، میتوانید از این ماتریس تصمیمگیری استفاده کنید:
- ورقهای با ضخامت کمتر از 2 میلیمتر:برای دقت بالا از برش لیزر و برای کاهش هزینه و سرعت در برشهای ساده از روشهای مکانیکی (گیوتین) استفاده کنید.
- ورقهای با ضخامت بین 2 تا 30 میلیمتر:اگر دقت اولویت اول است، لیزر بهترین گزینه است. اما اگر سرعت و هزینه اهمیت بیشتری دارد، برش پلاسما توصیه میشود.
- ورقهای با ضخامت بیش از 50 میلیمتر:در این محدوده، برش اکسیاستیلن اقتصادیترین راه است. اما اگر به دلیل حساسیت متریال نمیتوانید از حرارت استفاده کنید یا دقت بسیار بالایی میخواهید، واترجت تنها گزینه منطقی است.
